液态硅胶泡棉生产全流程
液态硅胶泡棉是一种以液态硅胶为基材,通过发泡工艺形成闭孔或开孔泡孔结构的弹性材料,具有优异的耐高低温性、密封性、减震性和绝缘性,广泛应用于电子、汽车、航空航天等领域。其生产全过程可分为原材料准备、配料混合、发泡成型、硫化固化、后处理、质量检测及包装储存七大核心环节,每个环节均需严格控制参数以确保产品性能。
一、原材料准备
液态硅胶泡棉的性能核心依赖原材料配方,需提前准备并检验各类组分,确保纯度和稳定性。主要原材料包括:
基础胶料:
液态硅胶(A、B 双组分):A 组分通常含端羟基聚硅氧烷(基础聚合物)、补强填料(如气相白炭黑、沉淀白炭黑,提升强度);B 组分含交联剂(如含氢硅油)、催化剂(如铂金催化剂,控制交联反应速度)。
发泡剂:
化学发泡剂:常用偶氮二甲酰胺(ADC)、碳酸氢钠等,在高温下分解产生氮气、二氧化碳等气体,形成泡孔;
物理发泡剂:少数场景使用低沸点溶剂(如戊烷),通过温度升高挥发成气体,但液态硅胶中更常用化学发泡剂(稳定性更好)。
功能性添加剂:
阻燃剂(如氢氧化铝、十溴二苯醚,提升阻燃等级);
导热填料(如氧化铝、氮化硼,增强导热性);
色母粒(调整颜色);
防老剂(延长使用寿命)等。
关键要求:所有原材料需符合环保标准(如 RoHS、FDA),且提前通过水分、杂质检测,避免影响发泡和硫化效果。
二、配料与混合
根据产品性能需求(如密度、硬度、耐温性)设计配方后,需精确称量各组分并混合均匀,确保后续发泡和硫化反应一致性。
称量:
采用高精度电子秤(精度≥0.1g)按配方比例称量 A 胶、B 胶、发泡剂、添加剂,重点控制 A/B 胶比例(常见 1:1 或 10:1,因厂家配方而异)和发泡剂用量(直接影响泡孔密度和尺寸)。
混合:
设备:使用静态混合器(适用于小批量)或动态混合机(带搅拌桨,适用于大批量),部分场景需真空混合(去除气泡,避免混合时引入空气影响泡孔)。
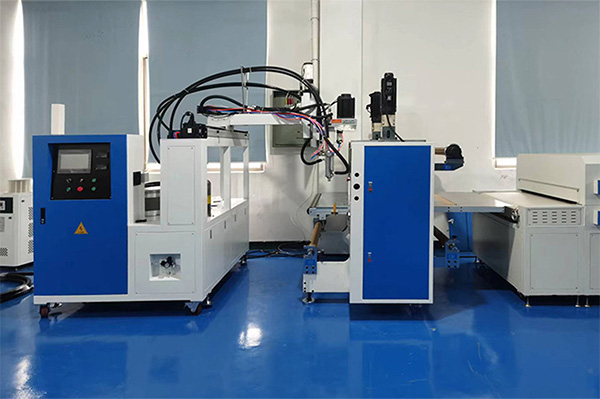
参数:混合时间 5-30 分钟(根据黏度调整),温度控制在 25±5℃(避免温度过高导致提前交联或发泡剂分解),搅拌转速 50-200rpm(防止高速剪切导致填料团聚)。以上工艺过于繁琐,可通过东莞久耐机械压延成型液态硅胶发泡机在线完成自动配胶混料,并在线持续供胶。
终点判断:混合后胶料颜色均匀、无颗粒或分层,黏度符合成型要求(通常 5000-50000cps,通过旋转黏度计检测)。
三、发泡成型
混合后的胶料需通过特定工艺实现 “交联 + 发泡” 同步进行,形成泡孔结构,是决定产品密度和泡孔形态的核心环节。根据产品形状和批量,常见成型工艺分为以下 3 类:
1. 模压发泡(适用于复杂形状、小批量产品)
设备:平板硫化机(带加热模板和压力控制)、定制模具(含型腔、排气槽)。
流程:
将混合胶料注入模具型腔(胶料量需匹配发泡后体积,通常为型腔体积的 50%-80%);
合模后升温至 80-150℃,同时施加压力(0.5-5MPa),压力作用下胶料充满型腔,发泡剂分解产生气体,在交联反应形成的弹性网络中被困形成泡孔;
保压保温 3-30 分钟(根据厚度调整),确保泡孔均匀且未破裂。
2. 注塑发泡(适用于大批量、标准化形状产品)
设备:液态硅胶注塑机(带计量泵、混合喷嘴、模具)。
流程:
注塑机通过计量泵精确输送 A、B 胶至混合喷嘴,在线混合后注入加热模具(100-180℃);
胶料在模具内快速交联(铂金催化剂加速反应),同时发泡剂分解发泡,无需额外加压(依赖注塑压力填充型腔);
成型周期短(30 秒 - 5 分钟),适合自动化生产。
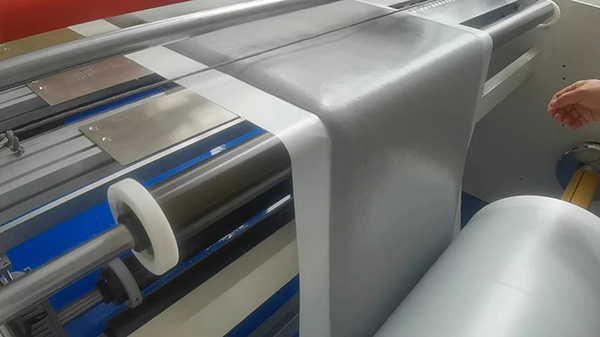
3. 压延 / 涂覆 / 挤出发泡(适用于薄片、卷材类产品)
设备:压延机(带上下辊)、涂覆机(带刮刀 / 辊涂装置)、挤出机(带 T 型模头)、烘箱(连续加热)。
流程:
将混合胶料通过刮刀涂覆在离型膜上(厚度 0.1-10mm),或通过挤出机模头挤出成片状;
进入连续烘箱,在 80-200℃下逐步加热,胶料先交联形成弹性结构,再发泡膨胀(避免升温过快导致泡孔破裂);
发泡后厚度可达原涂覆厚度的 2-5 倍,适合生产大面积薄片或卷材。
四、硫化固化
发泡成型后,材料可能存在交联不完全的问题(尤其是厚制品内部),需进一步硫化以提升力学性能(如拉伸强度、撕裂强度)和耐老化性。
设备:烘箱、硫化罐(适用于大件或高压需求)。
参数:温度 120-200℃,时间 30 分钟 - 2 小时(厚度每增加 1mm,时间延长 5-10 分钟),部分场景通入惰性气体(如氮气)防止氧化。
原理:通过持续加热,未反应的交联剂与基础胶进一步反应,分子链形成更完整的三维网络,确保材料在长期使用中不发生变形或性能衰减。
五、后处理
成型后的产品需通过后处理优化外观和尺寸精度,满足应用需求。
修边 / 去毛边:
手工修边:适用于小批量、复杂形状产品,用刀片去除模具合模线或溢胶产生的毛边;
机械修边:大批量产品用冲切机、激光切割或冷冻修边机(-50 至 - 80℃下使毛边脆化后去除),精度可达 ±0.1mm。
表面处理:
如需增强与其他材料(如胶带、金属)的附着力,可通过等离子处理(增加表面活性)或涂覆底涂剂(如硅烷偶联剂);
部分产品需印刷标识(如型号、品牌),采用丝印或激光打标(避免损伤泡棉结构)。
裁切 / 分切:
卷材或大尺寸片材通过分切机裁切成指定尺寸(如 100×100mm、卷材宽度定制),确保边缘平整无毛刺。
六、质量检测
通过全流程检测确保产品符合标准,关键检测项目包括:
外观检测:
目视或放大镜检查,无缺胶、气泡、裂纹、杂质,泡孔分布均匀(闭孔率≥90% 或按需求控制开孔率)。
尺寸检测:
用卡尺、投影仪或 3D 扫描仪测量长度、宽度、厚度,公差控制在 ±0.05-±0.5mm(根据产品要求)。
性能检测:
密度:排水法或体积重量法,通常 0.2-0.8g/cm³(泡孔越多密度越低);
硬度: Shore A 或 C 硬度计,范围 20-80 Shore A(根据配方调整);
力学性能:拉伸强度≥1.0MPa,断裂伸长率≥100%(万能试验机测试);
耐温性:-60℃至 200℃下放置 24 小时,无开裂、变硬或软化(高低温箱测试);
压缩永久变形:25% 压缩率下 70℃×22 小时,变形率≤30%(符合行业标准)。
七、包装与储存
包装:
按客户需求分袋、装箱,使用防静电袋(电子行业)或防潮膜包装,避免挤压导致泡孔变形;
标识产品型号、批次、规格、生产日期等信息。
储存:
存放于阴凉干燥仓库(温度 0-30℃,相对湿度≤60%),远离热源、明火和化学品(如有机溶剂);
避免阳光直射和长期受压,保质期通常为 6-12 个月(取决于配方和储存条件)。
关键控制要点总结
配方稳定性:A/B 胶比例、发泡剂用量直接影响泡孔结构和性能,需严格按配方称量;
温度控制:混合温度过高易提前反应,发泡 / 硫化温度不均会导致泡孔大小不一;
压力匹配:模压 / 注塑压力需与发泡膨胀力平衡,压力不足易产生气泡,压力过高易压破泡孔;
硫化完全性:厚制品需延长硫化时间,避免内部交联不足导致强度衰减。
通过以上全过程的精细化控制,可生产出泡孔均匀、性能稳定的液态硅胶泡棉,满足不同场景的密封、减震、隔热等需求。